

Что вызывает неравномерное распыление и дефекты, связанные с избыточным распылением? Аппарат для нанесения термоклея предлагает комплексные решения для склеивания.
2026-09-02 10:41В промышленном применении клеев даже несколько миллиметров могут иметь большое значение.
Слишком широкое распыление клея может загрязнить края изделия. Нестабильный поток клея может привести к слабому сцеплению в одной области и избытку клея в другой. Когда эти проблемы повторяются сотни или тысячи раз за смену, результат — это не просто проблема внешнего вида, а измеримые производственные затраты.
Для производителей, работающих с матрасами, автомобильными интерьерами, упаковкой, изделиями из кожи, обувью, композитными материалами, кромкооблицовкой, профильной обмоткой, курьерскими сумками, сумками с ручками, переплетными изделиями и фильтрами воздуха.неравномерное распыление и избыточное распылениеЭто две распространенные проблемы, заслуживающие большего внимания при выборе оборудования.
Эту проблему часто ошибочно принимают за проблему качества клея.
В действительности дефекты распыления могут возникать из-за взаимодействия нескольких факторов:
Вязкость клея + температура + давление + конструкция сопла + дальность распыления + перемещение пистолета + характеристики подложки + управление машиной.
Именно поэтому выбор подходящей системы распыления термоплавкого клея сложнее, чем просто выбор машины с большей производительностью по плавлению.
Компания Saipu Electromechanical Device Co., Ltd.Компания Saipu специализируется на исследованиях и разработках, производстве, продажах и послепродажном обслуживании оборудования для распыления термоплавких клеев. Области применения Saipu охватывают множество отраслей промышленности, и компания предлагает комплексные решения для распыления клея, разработанные с учетом фактического процесса склеивания, а не на основе технических характеристик отдельного оборудования.
Итак, что вызывает неравномерное распыление и избыточное распыление, и как производители могут выбрать подходящее оборудование для решения этих проблем?
1. Проблема, с которой сталкивается пользователь: почему распыление термоклея происходит неравномерно?
Представьте себе производственную линию, работающую с постоянной скоростью.
В начале смены схема распыления выглядит приемлемой.
Однако спустя несколько часов операторы замечают следующее:
Одна сторона приклеивается сильнее, чем другая.
Ширина распыления становится непостоянной.
Клей достигает участков за пределами зоны склеивания.
Вокруг сопла скапливается клей.
Некоторые изделия требуют ручной доработки.
Расход клея постепенно увеличивается.
Операторы часто регулируют давление или температуру.
Здесь руководителям производства следует обратить внимание не только на сам краскопульт.
1.1 Нестабильная температура адгезии
Термоплавкий клей должен обрабатываться в соответствующем температурном диапазоне, указанном поставщиком клея.
При слишком низкой температуре вязкость может увеличиться, и клей может не распыляться или не распределяться должным образом.
Если температура слишком высока или клей остается нагретым слишком долго, материал может подвергнуться излишнему термическому воздействию.
Следовательно, температурная стабильность — это не просто вопрос «нагрева».
Это напрямую влияет на согласованность процесса подачи заявок.
1.2 Неправильное давление распыления
Давление распыления влияет на то, как клей выходит из сопла.
При слишком низком давлении распыление может стать неполным или неравномерным.
При слишком высоком давлении клей может выйти за пределы предполагаемой зоны склеивания, что приведет к разбрызгиванию.
Таким образом, профессиональная клеевая система должна обеспечивать контролируемые и воспроизводимые условия давления, а не заставлять операторов часто производить ручную регулировку.
1.3 Выбор сопла имеет значение
Универсальной насадки для всех видов работ не существует.
Производитель матрасов может потребовать иного способа распыления клея, чем производитель, занимающийся склеиванием автомобильных тканей салона.
Для упаковочных работ могут потребоваться узкие линии, тогда как для ламинирования композитных материалов — более широкая площадь покрытия.
Таким образом, форсунку следует выбирать в соответствии со следующими критериями:
Тип клея
Вязкость
Требуемая ширина покрытия
Расстояние распыления
Субстрат
Скорость производства
Необходимая плотность клея
Несоответствие между форсункой и областью применения может привести к избыточному распылению, даже если сама машина работает исправно.
2. Выбор продукции: на что должна обращать внимание фабрика при выборе машины для нанесения термоклея?
При закупке клеевых систем на основе термоплавкого клея наиболее распространенная ошибка заключается в сравнении оборудования только по производительности плавления.
Например:
«У машины А резервуар больше, чем у машины В, поэтому машина А должна быть лучше».
Не обязательно.
При оценке, ориентированной на производственные процессы, следует изучить весь путь нанесения клея:
Плавление → Нагрев → Накачка → Давление → Нагретый шланг → Краскопульт → Сопло → Основание
Каждый компонент может влиять на конечный рисунок распыления.
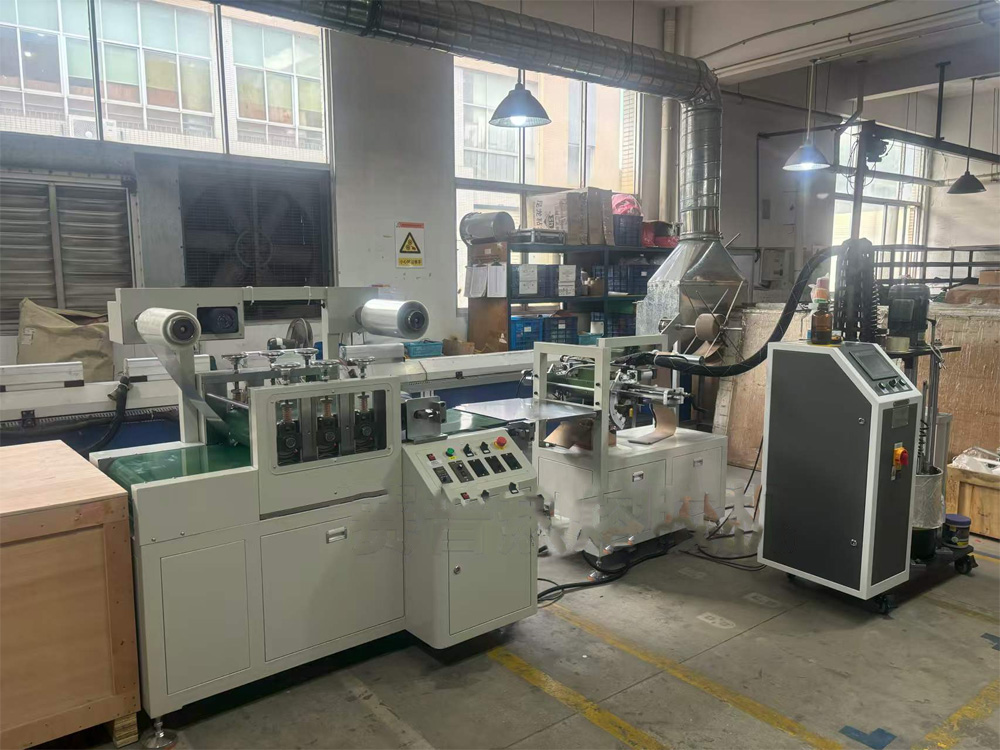
ПодходящийМашина для термоклеяСледовательно, необходимо обеспечить стабильный нагрев клея, равномерное нанесение и контролируемые параметры нанесения.
Что еще более важно, оно должно соответствовать производственному процессу заказчика.
3. Как комплексная система термоплавкого клея контролирует качество распыления?
Грамотно спроектированная система должна позволять инженерам-технологам устанавливать воспроизводимые условия технологического процесса.
К основным переменным обычно относятся:
| Параметр | Влияние производства | Что должны оценивать покупатели |
|---|---|---|
| Температура адгезии | Влияет на вязкость и текучесть. | Стабильный контроль температуры |
| Выход насоса | Определяет наличие клея. | Стабильность выходного сигнала |
| Давление | Влияет на характер распыления | Регулируемое давление |
| Сопло | Определяет ширину/форму распыления. | Выбор, специфичный для конкретного приложения |
| Расстояние распыления | Изменения в покрытии | Повторяемое позиционирование орудия |
| Скорость линии | Влияет на распределение адгезива | Подберите оборудование в соответствии со скоростью производства. |
| Вязкость клея | Влияет на распыление/поток | Подберите оборудование к клею. |
| Нагрев шланга | Предотвращает изменения вязкости при подаче. | Независимый мониторинг температуры |
| Состояние фильтра | Влияет на устойчивость потока | Простота осмотра и обслуживания |
| контроль над оружием | Определяет поведение при открытии/закрытии. | Быстрый и воспроизводимый отклик |
Точные рабочие параметры всегда следует подтверждать с помощью технических характеристик клея и производственных испытаний.
Это особенно важно, поскольку не существует универсальной «оптимальной температуры», «оптимального давления» или «оптимального расстояния распыления» для каждого термоплавкого клея.
4. Сценарии применения: одна платформа оборудования, несколько процессов склеивания.
Одна из причин, по которой промышленные покупатели все чаще рассматривают интегрированные системы термоплавкого расплава, заключается в разнообразии современного производства.
Один и тот же производитель может выпускать несколько категорий продукции, для каждой из которых требуется свой способ нанесения клея.
Производство матрасов
Производство матрасов может включать в себя склеивание пенопласта, ткани и других материалов.
При использовании системы распыления может потребоваться обработка относительно больших площадей с обеспечением равномерного распределения клея.
Если зона распыления слишком широкая, клей может попасть в места, которые не нуждаются в склеивании.
Если рисунок слишком узкий, то площадь склеивания может оказаться недостаточной.
Таким образом, оборудование должно позволять регулировать ширину распыления и процесс нанесения в соответствии со структурой матраса и скоростью производства.
Интерьер автомобиля
В отделке салона автомобиля часто используются ткани, пенопласт, композитные материалы и декоративные элементы.
В число возможных применений могут входить:
Главные звезды
Дверные панели
Отделочные материалы
Акустические компоненты
Внутренние ткани
Для таких применений важна консистенция распыляемого материала, поскольку избыток клея может повлиять на внешний вид, вес и удобство работы с материалом.
Правильно настроенная система термоклея может помочь производителям создать более воспроизводимый процесс нанесения.
Упаковка
В производстве упаковки часто делается упор на скорость.
Для картонных коробок, пакетов, ручек и ламинированных упаковочных материалов может потребоваться быстрое нанесение клея.
Стабильная схема распыления помогает снизить:
Загрязнение клеем
Ручная доработка
Чрезмерный расход клея
Ненужная уборка
Для высокоскоростных упаковочных линий особенно важны скорость реакции оборудования и синхронизация с производственной линией.
Изделия из кожи и обувь
Производство изделий из кожи и обуви может включать в себя работу с неровными поверхностями, узкими зонами склеивания и различными комбинациями материалов.
Таким образом, система распыления может потребовать более точного контроля процесса нанесения.
Более широкий распыл не обязательно означает лучшее качество.
Во многих случаях цель состоит в следующем:
Нанесите нужное количество клея в нужное место.
Этот принцип лежит в основе эффективного нанесения термоплавкого клея.
Производство воздушных фильтров
Фильтрующие изделия могут иметь как большие зоны склеивания, так и узкие зоны уплотнения.
Адгезивная система должна обеспечивать стабильное нанесение без чрезмерного разбрызгивания, которое может помешать работе фильтрующего материала.
Это еще один пример того, почему выбор форсунок, адаптированных под конкретные задачи, и корректировка технологического процесса имеют важное значение.
5. Что вызывает чрезмерное распыление?
Избыточное распыление часто является видимым результатом дисбаланса нескольких параметров технологического процесса.
К распространённым причинам относятся:
Избыточное давление
Слишком сильное давление может вытолкнуть клей за пределы целевой области.
Неправильная насадка
Форсунка с неподходящим углом распыления или характеристиками выходного потока может создавать чрезмерное покрытие.
Чрезмерное расстояние распыления
Увеличение расстояния между пистолетом и обрабатываемой поверхностью может привести к тому, что клей растечется за пределы намеченной области.
Избыточный выход клея
Если норма расхода клея превышает требования основания, происходит избыток клея.
Неправильная синхронизация
Если распылитель и производственная линия не синхронизированы должным образом, клей может быть нанесен до или после предполагаемой зоны склеивания.
Нестабильная температура адгезии
Изменения вязкости могут изменить характер распыления.
Именно поэтому простое снижение давления не всегда является правильным решением.
Прежде чем изменять параметры, инженер-технолог должен определить истинную причину.
6. Как производители могут сократить количество отходов клея?
Сокращение расхода клея не обязательно означает максимально возможное уменьшение толщины клеевого слоя.
Цель состоит в достижении требуемых характеристик сцепления с помощьюконтролируемое и воспроизводимое нанесение клея.
Полезная последовательность оптимизации выглядит следующим образом:
Шаг 1 — Подтвердите характеристики клея.
Проверьте вязкость, рекомендуемую температуру и способ нанесения.
Шаг 2 — Стабилизация температуры
Убедитесь, что плавильная печь и нагревательный шланг поддерживают надлежащие условия обработки.
Шаг 3 — Установите необходимое давление
Отрегулируйте давление в зависимости от типа клея и насадки.
Шаг 4 — Оптимизация выбора форсунки
Выберите режим распыления в соответствии с фактической площадью склеивания.
Шаг 5 — Контроль дальности распыления
При ручном или автоматизированном нанесении материалов необходимо соблюдать постоянное расстояние.
Шаг 6 — Синхронизация скорости производства
Согласуйте производительность нанесения клея со скоростью производственной линии.
Шаг 7 — Измерение расхода клея
Регистрируйте расход клея на единицу продукции или на производственную партию.
Этот заключительный шаг особенно важен.
Без проведения измерений завод может предположить, что новый процесс позволяет экономить клей, не зная, так ли это на самом деле.
7. Технические данные следует использовать для принятия решений, касающихся технологического процесса.
При организации промышленных закупок технические характеристики оборудования должны быть связаны с измеримыми производственными показателями.
Практическая оценка завода может включать в себя:
| KPI | Метод измерения |
|---|---|
| Расход клея | кг/продукт или кг/1000 продуктов |
| Ширина распыления | мм |
| Температура применения | °С |
| Адгезионное давление | бар |
| Скорость линии | м/мин или шт/мин |
| Уровень брака | % |
| Коэффициент доработки | % |
| Частота очистки форсунок | время/смена |
| Незапланированный простой | мин/смена |
| Клеевые отходы | кг/неделю или кг/месяц |
Эти показатели позволяют производителям объективно сравнивать старые и новые процессы.
Например, если в настоящее время завод потребляет 12 кг клея на 1000 изделий, отдел закупок может установить это значение в качестве базового.
После оптимизации оборудования завод сможет измерить новое потребление при сопоставимых производственных условиях.
Это гораздо более показательно, чем простое указание на процент экономии клея.
8. Решение о закупке: Что должны спрашивать покупатели у поставщиков?
Перед заказом системы распыления термоклея, закупочные группы должны предоставить поставщику как можно больше информации о ее применении.
О клее
Бренд клея
Клейкая модель
Вязкость
Рекомендуемая температура обработки
Формат упаковки
Способ применения
О товаре
Размеры изделия
Тип субстрата
Зона склеивания
Требуемый рисунок клеевого слоя
Необходимая плотность клея
О производстве
Скорость производства
Ежедневные рабочие часы
Количество смен
Текущий расход клея
Текущий уровень брака
Об автоматизации
Ручное или автоматическое опрыскивание
Количество оружия
Интеграция ПЛК
Синхронизация производственной линии
Требования к интеграции робота
Эта информация позволяет поставщику оборудования рекомендовать конфигурацию, основанную на фактических технологических требованиях.
9. Почему стоит выбрать Saipu для комплексного решения в области термоплавких клеев?
Компания Saipu Electromechanical Device Co., Ltd.Компания специализируется на оборудовании для распыления термоплавких клеев и предлагает решения для широкого спектра промышленных применений.
В сферу действия его применения входят:
Склеивание матрасов
Склеивание автомобильных салонов
Упаковка
Изделия из кожи
Обувь
Композитные материалы
Кромочная лента
Обертывание профиля
Курьерские сумки
сумки с ручками
Переплетное дело
Фильтрация воздуха
Этот межотраслевой опыт применения имеет важное значение, поскольку в каждом конкретном случае определение «качественного опрыскивания» различно.
Для матрасной фабрики большое покрытие может иметь важное значение.
Для поставщика автомобильных интерьеров контролируемая дистрибуция и внешний вид могут привлекать больше внимания.
В сфере упаковки решающее значение могут иметь скорость производства и воспроизводимость результатов.
В случае кожаных изделий точность нанесения может иметь большее значение.
Таким образом, подход Саипу заключается в оценкеклей + материал + способ нанесения + скорость производства + конфигурация оборудованиякак целостная система.
10. От выбора оборудования до ввода завода в эксплуатацию
Надежный поставщик не должен исчезнуть после доставки оборудования.
Практическое применение термоплавкого клея может включать несколько этапов.
① Оценка заявки
Поймите целевые показатели заказчика в отношении продукции, клея и производства.
② Конфигурация оборудования
Выберите соответствующую производительность плавильной установки, насос, шланг, распылитель и насадку.
③ Сопоставление процессов
Отрегулируйте температуру, давление, форму распыления и расстояние нанесения.
④ Машинное тестирование
Перед началом производства проверьте качество нанесения и распыления клея.
⑤ Ввод производства в эксплуатацию
Настройте оборудование в соответствии с фактической скоростью линии и типом обрабатываемого материала заказчика.
⑥ Послепродажная поддержка
Оказание технической поддержки по вопросам эксплуатации, технического обслуживания и устранения неисправностей.
Этот процесс превращает покупку оборудования в реальное производственное решение.
11. Часто задаваемые вопросы
Почему рисунок распыления термоклея получается неравномерным?
Возможные причины включают нестабильную температуру клея, неправильное давление, неподходящий выбор форсунки, непостоянную дальность распыления, изменения вязкости клея или плохую синхронизацию с производственной линией.
Как уменьшить разбрызгивание термоплавкого клея?
Начните с проверки температуры клея, давления, выбора сопла, дальности распыления и расхода клея. Правильное решение зависит от конкретного клея и области применения.
Улучшает ли автоматически качество распыления более крупная машина для термоклея?
Нет. Производительность плавления — лишь один из факторов. Стабильность работы насоса, контроль температуры, регулирование давления, нагреваемые шланги и конфигурация распылителя/форсунки могут быть не менее важны.
Может ли одна система термоплавления использоваться в разных отраслях промышленности?
Возможно, да, при условии, что конфигурация оборудования соответствует требованиям к клею и способу нанесения. Для разных задач могут потребоваться разные пистолеты, сопла и параметры процесса.
Как выбрать распылительную насадку?
Выбор форсунки должен зависеть от вязкости клея, ширины распыления, типа поверхности, скорости подачи и требуемой схемы нанесения. Перед окончательным выбором конфигурации рекомендуется провести производственные испытания.
Может ли компания Saipu предложить индивидуальные решения для нанесения термоплавкого клея методом напыления?
Да. Клиенты могут предоставить информацию о клее, подробные характеристики продукта, требования к применению и параметры производственной линии, чтобы можно было соответствующим образом оценить конфигурацию оборудования.
12. Заключение: Более эффективное распыление начинается с более эффективного контроля процесса.
Неравномерное распыление и избыточное распыление редко бывают вызваны одним изолированным фактором.
Обычно они являются результатом взаимодействия нескольких переменных:
Температура + вязкость + давление + сопло + дальность распыления + производительность + скорость линии + субстрат.
Именно поэтому производителям следует избегать выбора оборудования, основываясь исключительно на объеме резервуара или цене машины.
Правильно настроенная система распыления термоплавкого клея должна обеспечивать стабильную подачу клея, предоставляя при этом производственным бригадам достаточный контроль для оптимизации процесса нанесения.
Для производителей, работающих с матрасами, автомобильными интерьерами, упаковкой, изделиями из кожи, обувью, композитными материалами, кромкооблицовкой, обертыванием, курьерскими сумками, сумками с ручками, переплетным делом и фильтрацией воздуха, правильно подобранное оборудование может стать важным элементом повышения стабильности склеивания и контроля расхода клея.
Компания Saipu Electromechanical Device Co., Ltd.Компания предлагает оборудование для распыления термоплавких клеев и специализированные решения, разработанные с учетом различных требований к промышленному склеиванию.
Если на вашем заводе наблюдаются неравномерное распыление, чрезмерный расход клея, частая очистка форсунок или дефекты, связанные с избыточным распылением, не начинайте с простого увеличения или уменьшения давления.
Начните с рассмотрения всего процесса.
Сообщите нам тип клея, тип материала, тип изделия, ширину распыления, скорость линии и текущую производственную проблему. Компания Saipu поможет вам оценить подходящую конфигурацию распыления термоплавкого клея и разработать более стабильный процесс склеивания.
Вам нужен термоплавкий клей для вашей производственной линии?
Обратитесь в компанию Saipu Electromechanical Device Co., Ltd., чтобы обсудить ваши требования к оборудованию и его конфигурацию.
Вебсайт: https://www.saipu-adhesivemachine.com/
От поставки клея до окончательного распыления цель проста: больше клея там, где он необходим, меньше отходов там, где он не нужен.